Cuando un proceso manual se automatiza: ¿qué cambia para el personal de mantenimiento?
Durante septiembre de 2026, la industria mexicana ha seguido mostrando un avance sostenido en la incorporación de automatización a procesos cada vez más específicos. El 7 de septiembre, Mexico Industry informó sobre la transición de procesos de acabados industriales hacia operaciones que integran robots industriales, sistemas automatizados de aplicación, monitoreo digital y mayor control de variables. Pocos días antes, el 4 de septiembre, datos derivados de la Encuesta de Expectativas Económicas de CAINTRA señalaron que el 32% de las empresas manufactureras encuestadas en Nuevo León reportó inversiones en maquinaria, equipo o construcción durante julio, el porcentaje más alto registrado en lo que va de 2026.
Estos hechos reflejan una tendencia clara: las plantas están incorporando más tecnología. Pero conviene analizar qué significa esto para el personal de mantenimiento. Porque automatizar un proceso no elimina el mantenimiento: cambia el tipo de conocimientos necesarios para mantenerlo funcionando.
La automatización está llegando a procesos cada vez más específicos
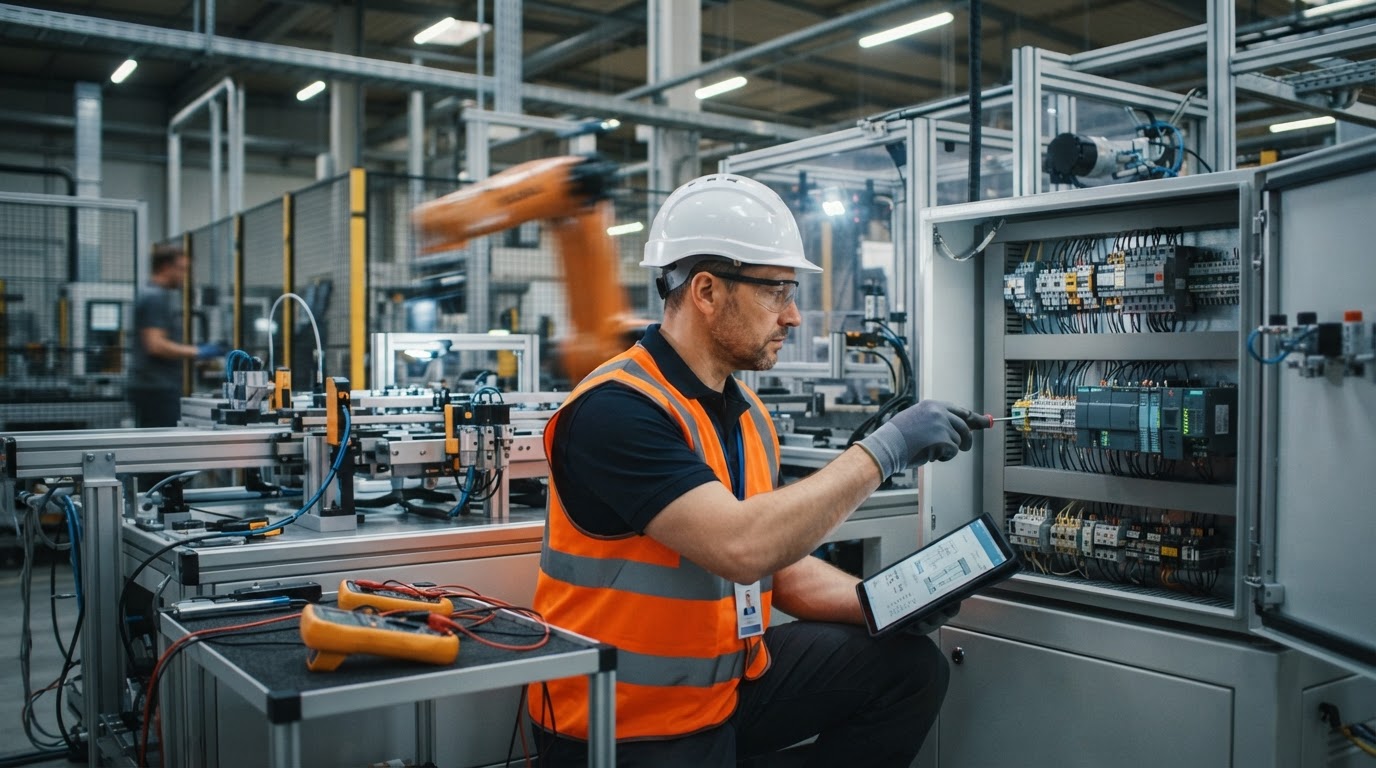
La automatización ya no se limita a las líneas de producción principales. Procesos que anteriormente dependían en gran medida de la intervención manual pueden incorporar actualmente sensores, controladores, actuadores y sistemas robotizados. El avance reciente en acabados industriales es un buen ejemplo de esta evolución: operaciones que antes se realizaban de forma predominantemente manual ahora integran diferentes tecnologías dentro de una misma operación.
Sin embargo, este fenómeno no se circunscribe a un solo sector. Ocurre en ensamble, empaque, manipulación de materiales, inspección y muchas otras áreas. La consecuencia común es que un proceso antes simple, desde el punto de vista de mantenimiento, se convierte en un sistema donde interactúan múltiples disciplinas.
Automatizar no significa eliminar problemas: significa cambiar su naturaleza
Existe la idea de que un proceso automatizado "funciona solo" y, por lo tanto, requiere menos atención. En la práctica, la automatización desplaza el origen de los problemas, pero no los elimina.
En un proceso manual, una desviación puede depender principalmente del operador: la técnica aplicada, la velocidad, la consistencia. En un proceso automatizado, una falla puede originarse en puntos muy diferentes:
- un sensor que no detecta correctamente;
- una señal eléctrica interrumpida;
- un actuador que no responde;
- una válvula bloqueada;
- un motor con sobrecarga;
- un componente mecánico desgastado;
- la programación o la lógica de control;
- la comunicación entre equipos;
- el PLC que coordina la secuencia.
Diagnosticar correctamente requiere comprender cómo interactúan estos componentes. Un síntoma visible —una máquina que no avanza, un ciclo incompleto, una alarma en pantalla— puede tener causas muy distintas, y la solución depende de identificar el origen real, no el primero que parezca evidente.
El reto del técnico: encontrar dónde comienza realmente una falla
Considere un ejemplo práctico. Una máquina automatizada deja de ejecutar un movimiento. El problema podría estar relacionado con:
- un sensor que no detecta la posición;
- la entrada del PLC que recibe esa señal;
- la lógica de control que evalúa la condición;
- la salida que debería activarse;
- una electroválvula que no conmuta;
- la presión neumática disponible;
- un actuador mecánicamente bloqueado.
Cambiar componentes sin realizar un diagnóstico estructurado puede generar intervenciones innecesarias, reemplazo de partes en buen estado y, lo que es peor, tiempo de paro prolongado sin resolver la causa raíz. Un enfoque ordenado, que parte de la información disponible y descarta causas sistemáticamente, suele ser más eficiente que el ensayo y error.
El PLC se convierte en una herramienta de diagnóstico
En un sistema automatizado, el PLC no es únicamente el elemento que controla la máquina: también es una fuente de información sobre su comportamiento. Comprender la lógica de control permite al personal de mantenimiento observar el estado de entradas, salidas, condiciones internas y secuencias de operación.
Este conocimiento se relaciona de forma natural con plataformas como Siemens y Allen-Bradley, ampliamente utilizadas en la industria. No se trata de comparar marcas, sino de reconocer que el principio es el mismo: entender cómo el programa relaciona las señales de entrada con las acciones de salida.
El objetivo no es necesariamente que todo técnico sea un programador avanzado. Se trata de que determinados perfiles de mantenimiento comprendan suficientemente el sistema para diagnosticar problemas: forzar una entrada para probar un sensor, verificar por qué una salida no se activa, o interpretar por qué una secuencia se detiene en un paso específico.
Electricidad, neumática y mecánica siguen siendo necesarias
Es importante evitar la idea de que la automatización sustituye las disciplinas tradicionales. Un PLC puede ordenar un movimiento, pero el movimiento finalmente depende de componentes físicos:
- un motor que entrega la fuerza;
- un cilindro neumático que desplaza una carga;
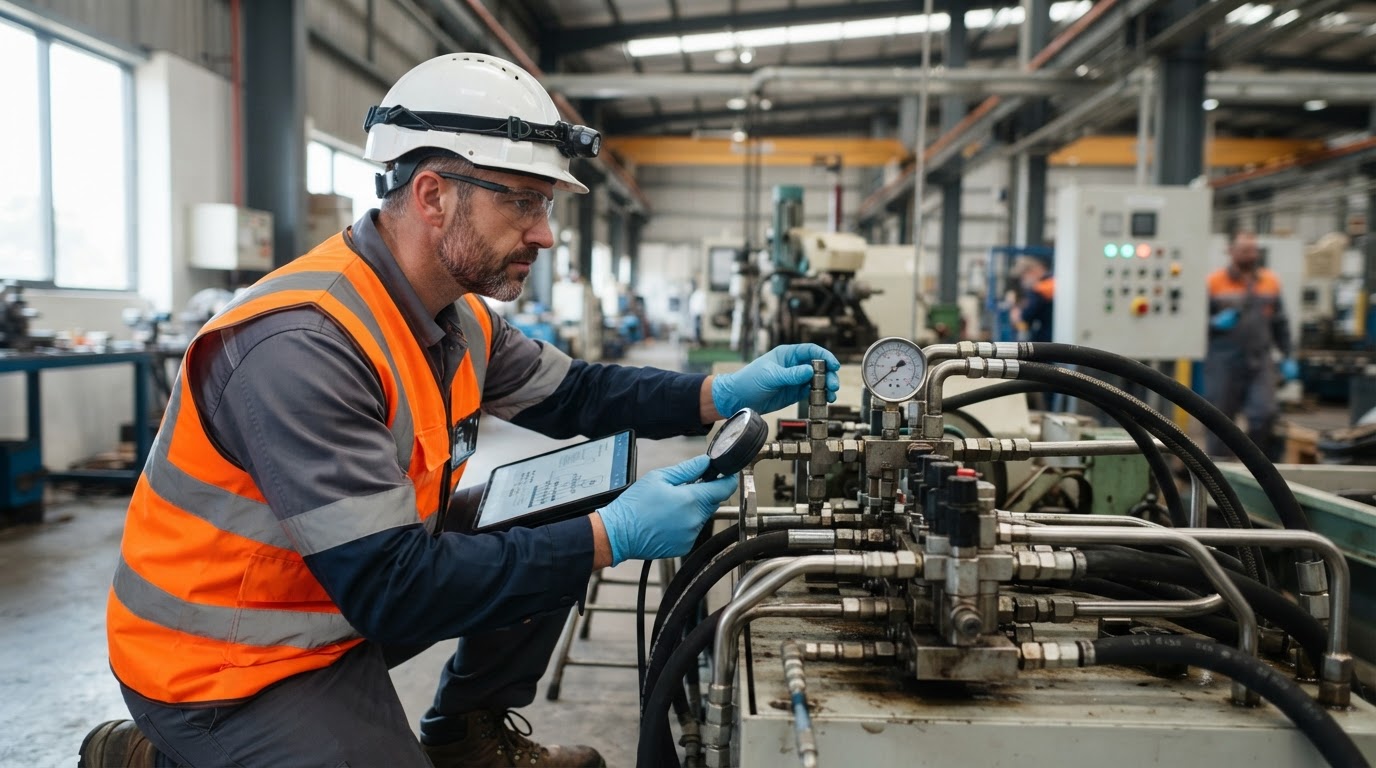
- un sistema hidráulico que genera presión;
- un mecanismo que transmite el movimiento;
- sensores que confirman la posición;
- la alimentación eléctrica que sostiene todo el sistema.
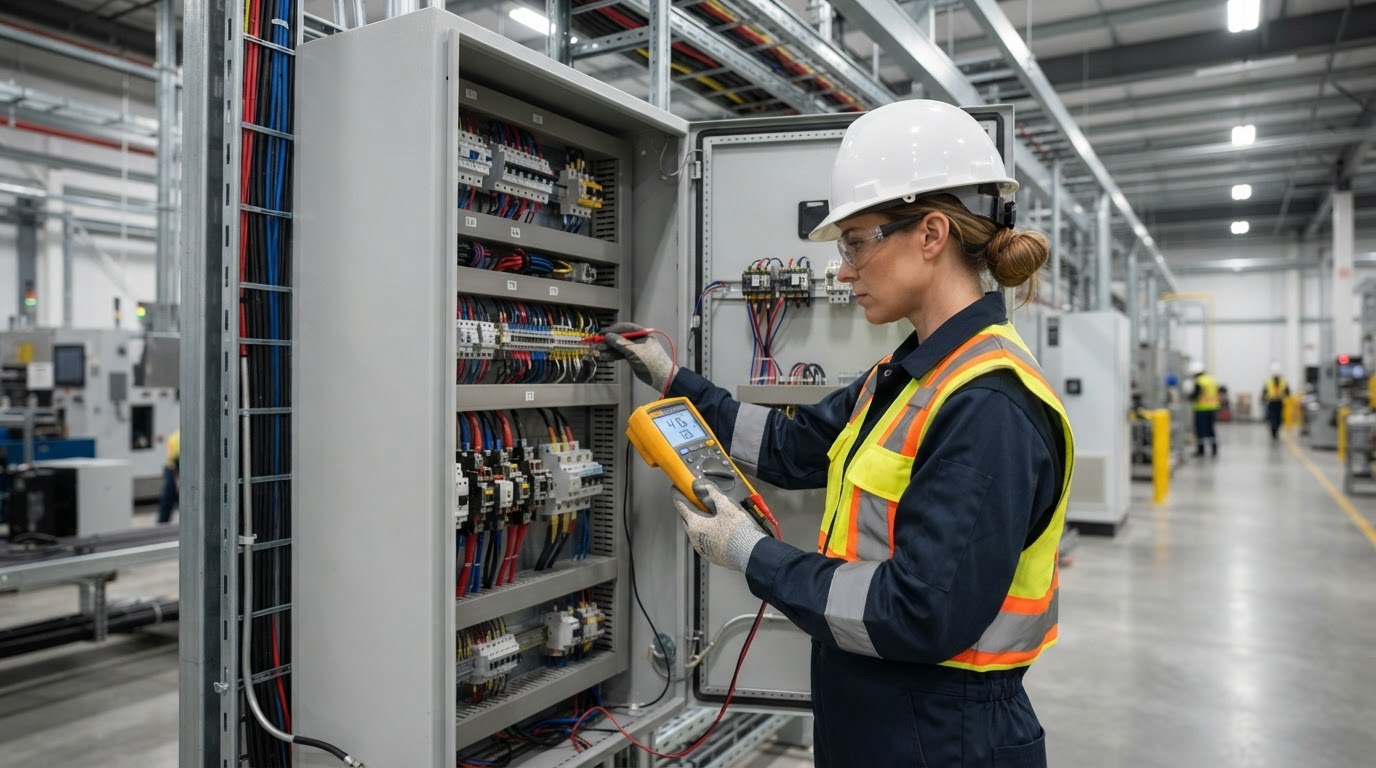
Por ello, el diagnóstico industrial moderno puede requerir conocimientos multidisciplinarios. Un técnico puede necesitar interpretar un diagrama eléctrico, comprender un circuito neumático y evaluar el estado de un componente mecánico dentro de una misma intervención. La automatización no elimina estas disciplinas: las integra dentro de un mismo sistema.
El error de capacitar únicamente cuando llega una máquina nueva
Una práctica común es capacitar al personal cuando se instala una máquina nueva y luego asumir que el conocimiento queda cubierto. Sin embargo, la tecnología instalada evoluciona, el personal rota y los problemas que aparecen con el uso rara vez coinciden con los escenarios de la capacitación inicial.
La capacitación debería relacionarse con la tecnología realmente instalada en la planta y con las responsabilidades de cada puesto. Para evaluar esto, una empresa puede preguntarse:
- ¿Nuestro personal entiende cómo funciona el nuevo sistema?
- ¿Puede interpretar las alarmas correctamente?
- ¿Comprende las señales de entrada y salida?
- ¿Puede distinguir una falla eléctrica de una falla de control?
- ¿Comprende los sistemas neumáticos o hidráulicos involucrados?
- ¿Existe dependencia excesiva de una sola persona para diagnosticar determinadas máquinas?
Estas preguntas no constituyen un diagnóstico universal, pero pueden servir como herramientas de reflexión para identificar si las competencias del personal acompañan el ritmo de la tecnología instalada.
¿Qué conocimientos se vuelven relevantes en una planta más automatizada?
A medida que aumenta la integración de tecnologías, ciertos conocimientos cobran mayor relevancia para el personal de mantenimiento:
- Electricidad industrial: lectura de diagramas, comprensión de alimentaciones y protecciones.
- Sensores y actuadores: identificación de tipos, señales y modos de falla.
- Automatización: comprensión del funcionamiento general de un sistema de control.
- PLC: interpretación de la lógica de control para diagnóstico.
- Interpretación de diagramas: eléctricos, neumáticos e hidráulicos.
- Neumática e hidráulica: lectura de circuitos y diagnóstico de componentes.
- Mecánica: transmisión, guías y elementos móviles.
- Diagnóstico estructurado de fallas: metodología para analizar problemas de forma ordenada.
Estos conocimientos no operan de forma aislada. Se relacionan entre sí dentro de una misma máquina o proceso, y por eso su integración es lo que permite un diagnóstico eficaz.
Conclusión
La automatización no hace menos importante al conocimiento técnico; hace más importante comprender cómo interactúan distintas tecnologías dentro del proceso. Un sistema más integrado genera más información, pero también requiere personal capaz de interpretarla y de relacionar señales eléctricas, lógica de control, componentes mecánicos y sistemas de fluidos.
Las empresas que incorporan maquinaria y automatización también necesitan evaluar si las competencias de su personal evolucionan al mismo ritmo. La tecnología instalada solo entrega su valor real cuando el equipo que la opera y mantiene comprende cómo funciona.
Capacitación para sistemas industriales integrados
Cuando una operación incorpora nuevas tecnologías, también cambian las competencias necesarias para mantenerla. Conoce los programas de capacitación técnica de On Site Tech Training (OSTT) en áreas como automatización industrial, PLC Siemens, PLC Allen-Bradley, electricidad industrial, neumática, hidráulica, mecánica y mantenimiento industrial, y fortalece los conocimientos que tu equipo necesita para trabajar con sistemas industriales cada vez más integrados.
¿Necesitas capacitación para tu empresa?
Nuestra experiencia ayuda a empresas a desarrollar personal más seguro, productivo y preparado para enfrentar los retos de la industria.
Solicitar información