Eficiencia energética en la industria: 7 puntos donde una planta puede estar desperdiciando energía
El 18 de septiembre de 2026, Mexico Industry publicó información sobre el crecimiento de la demanda energética industrial en Nuevo León. La llegada de nuevas inversiones y la expansión de operaciones industriales están aumentando las necesidades de energía del sector. El Clúster Energético de Nuevo León ha señalado la importancia de gestionar eficientemente la energía para mantener la competitividad del sector productivo, y los nuevos proyectos manufactureros, logísticos y tecnológicos requieren mayor capacidad y confiabilidad del suministro eléctrico.
Este contexto refleja algo que cualquier responsable de operaciones conoce: cuando una planta crece, incorpora maquinaria o aumenta su producción, también cambia su demanda energética. Y ahí surge una idea que conviene analizar con perspectiva técnica. La eficiencia energética industrial no depende únicamente de contratar electricidad a un mejor precio. Parte del consumo también está relacionado con cómo funcionan, se mantienen y se operan los equipos dentro de la planta.
El objetivo de este artículo es ayudar a responsables industriales a identificar puntos que vale la pena revisar. No se trata de prometer ahorros mágicos, sino de reconocer dónde pueden existir oportunidades de mejora.
La energía se está convirtiendo en una variable estratégica para la industria
La expansión industrial de Nuevo León ha traído consigo un incremento sostenido en el consumo eléctrico. Nuevas líneas de producción, sistemas automatizados, equipos de manejo de materiales y procesos con mayor tecnificación demandan más energía y, sobre todo, demandan un suministro confiable.
Cuando una planta crece, su perfil de carga cambia. Equipos que antes operaban de forma intermitente ahora funcionan de manera continua. Sistemas auxiliares —aire comprimido, bombeo, ventilación, extracción— escalan junto con la producción. En este escenario, la energía deja de ser un servicio más para convertirse en una variable estratégica que influye en el costo operativo, la continuidad del proceso y la competitividad de la empresa.
Por eso conviene dejar de pensar en la eficiencia energética únicamente como una negociación con el proveedor de electricidad y comenzar a observarla también desde dentro de la planta, en cada motor, sistema neumático, componente mecánico y decisión operativa. A continuación, revisamos siete puntos donde una planta industrial puede estar desperdiciando energía sin que sea evidente a simple vista.
1. Motores eléctricos trabajando fuera de condiciones adecuadas
Los motores eléctricos representan una parte importante del consumo de muchas operaciones industriales. Sin embargo, su eficiencia no depende únicamente del motor en sí, sino de las condiciones en las que opera. Factores como las condiciones de carga, el mantenimiento, la desalineación, los problemas mecánicos asociados y las condiciones eléctricas de alimentación pueden afectar su funcionamiento.
Un motor que trabaja con sobrecarga, con desalineación en su acoplamiento o con problemas en la transmisión mecánica demanda más corriente para realizar el mismo trabajo. No existe un porcentaje universal de ahorro, porque cada caso depende del equipo y sus condiciones reales, pero resulta evidente que un motor en buenas condiciones opera de forma más eficiente que uno que trabaja forzado.
Revisar el estado de los motores, su alineación, sus condiciones de carga y la calidad de la alimentación eléctrica es un primer paso técnico para entender dónde se encuentra el consumo.
2. Fugas en sistemas de aire comprimido
Producir aire comprimido requiere energía. Cada metro cúbico de aire que se genera, se transporta y se consume implica un costo operativo. Por eso, las fugas en el sistema representan un desperdicio directo: la planta paga por aire que no se utiliza en ningún proceso productivo.
Las fugas pueden aparecer en muchos puntos del sistema:
- conexiones y racores mal ajustados;
- mangueras con desgaste o daños;
- válvulas que no cierran completamente;
- sellos y empaques deteriorados;
- componentes neumáticos con desgaste interno.
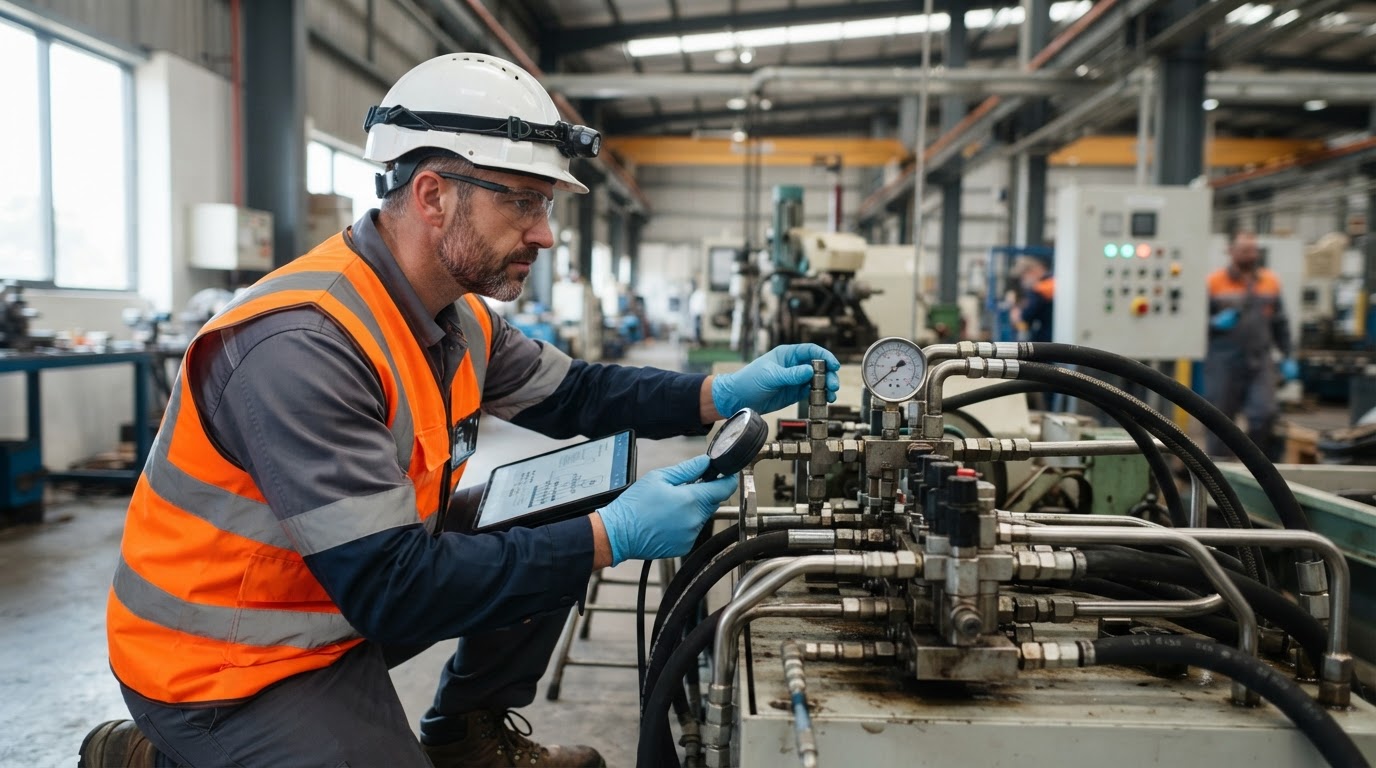
Inspeccionar el sistema de aire comprimido permite detectar consumo innecesario. Esta inspección se relaciona de forma natural con conocimientos de neumática industrial: comprender el circuito, identificar los componentes y entender cómo se distribuye el aire ayuda a localizar pérdidas que, de otro modo, permanecerían ocultas.
3. Equipos funcionando cuando el proceso no los necesita
No todo el consumo de una planta proviene de fallas o fugas. Una parte importante puede provenir simplemente de equipos que funcionan cuando el proceso no los requiere. Motores, bombas, ventiladores o transportadores que permanecen en marcha aunque las condiciones de producción no lo exijan consumen energía sin aportar valor.
La automatización, los sensores y la lógica de control pueden ayudar a administrar mejor algunos ciclos de operación. Un sistema que detiene un motor cuando no hay material que transportar, o que regula el funcionamiento de un ventilador según la temperatura real del proceso, ajusta el consumo a la necesidad real en lugar de mantenerlo fijo.
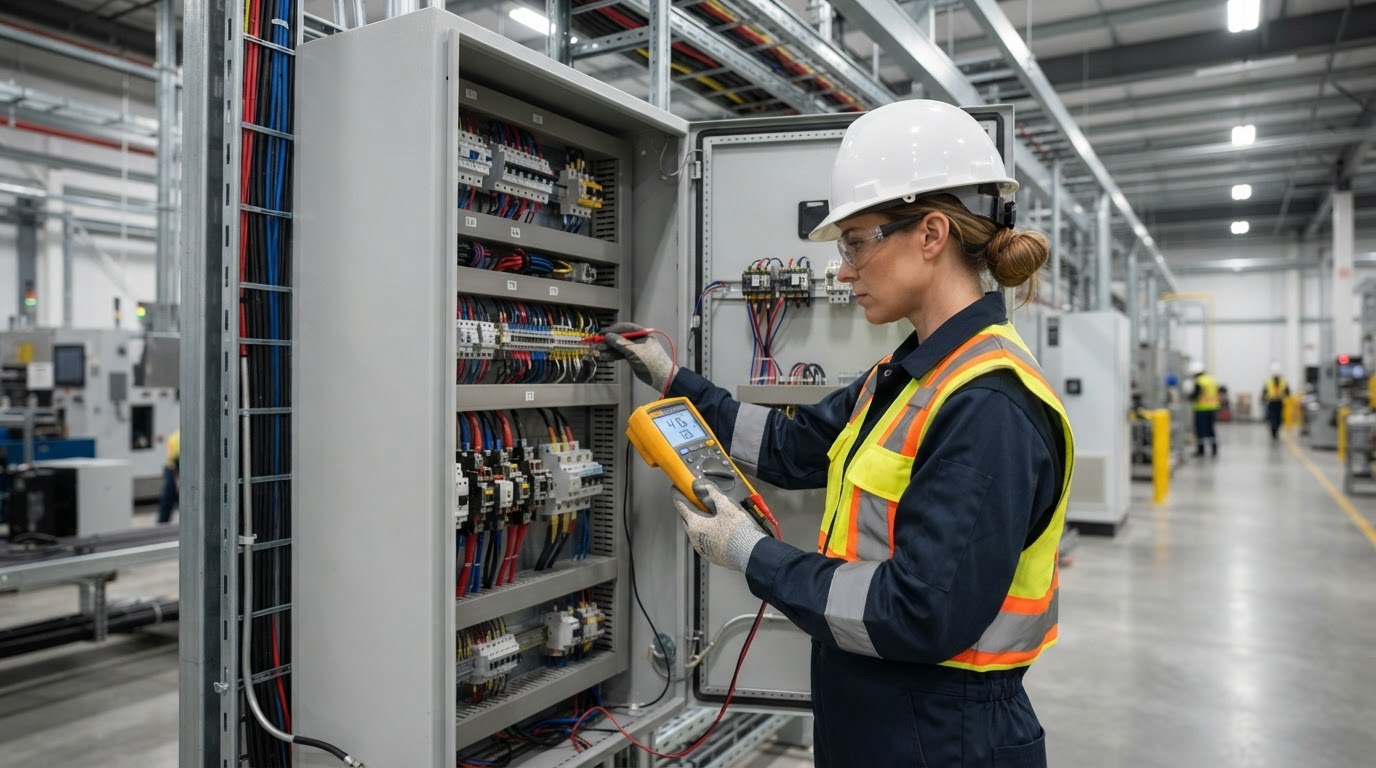
Comprender la lógica de control y la interacción entre sensores, PLC y actuadores permite identificar dónde un ajuste en la operación puede traducirse en un uso más racional de la energía.
4. Problemas mecánicos que terminan consumiendo energía
No todos los problemas energéticos comienzan en un tablero eléctrico. Muchos se originan en la parte mecánica del equipo y, al aumentar el esfuerzo necesario para realizar un trabajo, incrementan el consumo eléctrico asociado.
Algunos ejemplos generales incluyen:
- fricción excesiva por falta de lubricación o lubricación inadecuada;
- desalineación entre componentes rotativos;
- rodamientos desgastados que aumentan la resistencia al giro;
- transmisiones con tensión incorrecta o desgaste;
- desgaste mecánico que incrementa la carga sobre los motores.
En estos casos, electricidad y mecánica están relacionadas dentro del diagnóstico. Un aumento en el consumo de un motor puede tener su origen en un problema mecánico que eleva la resistencia del sistema. Por eso, el análisis energético de un equipo rara vez se limita a su parte eléctrica.
5. Sistemas neumáticos trabajando con condiciones inadecuadas
La presión, la regulación, las fugas y el dimensionamiento forman parte del comportamiento energético de un sistema neumático. Un sistema que opera con una presión superior a la que el proceso realmente necesita consume más energía de la estrictamente requerida para generar ese aire comprimido.
No existen valores universales de presión, porque cada aplicación tiene requerimientos distintos. Lo que sí es claro es que cada aplicación debe respetar los requerimientos del equipo y del proceso. Un regulador mal ajustado, una presión excesiva o un sistema sobredimensionado pueden derivar en un consumo innecesario que, sostenido en el tiempo, representa un costo significativo.
Comprender el funcionamiento del sistema neumático, su presión de trabajo y sus puntos de consumo ayuda a ajustar la operación a las necesidades reales del proceso.
6. Falta de información sobre dónde se consume la energía
Existe un principio técnico muy sencillo: lo que no se mide difícilmente puede gestionarse. Si una planta no dispone de información sobre dónde y cómo se consume la energía, resulta muy difícil identificar oportunidades de mejora o evaluar si las acciones implementadas realmente funcionan.
Monitorear variables eléctricas y operativas permite comparar:
- el consumo entre equipos similares;
- el comportamiento entre turnos;
- el consumo asociado a distintos procesos;
- la evolución del consumo en diferentes periodos;
- el consumo en distintas condiciones de producción.
El objetivo no es instalar tecnología compleja por sí misma, sino contar con información que permita tomar decisiones mejor fundamentadas. La medición y la interpretación de los datos son la base sobre la que se construye una estrategia de eficiencia energética.
7. Personal que conoce la máquina, pero no necesariamente su consumo energético
Este es, quizá, uno de los puntos más importantes. Un técnico puede saber reparar una máquina y mantenerla operativa sin haber recibido formación específica para relacionar la electricidad, la mecánica, la neumática, la automatización y las condiciones de operación con el uso eficiente de energía.
La eficiencia energética dentro de una planta no se logra únicamente con un estudio puntual o con la instalación de equipos de medición. También requiere personal con una visión multidisciplinaria capaz de comprender cómo interactúan los diferentes sistemas y cómo esa interacción se refleja en el consumo.
Desarrollar esta visión permite detectar oportunidades que, de otra manera, pasan desapercibidas. Un técnico que entiende la relación entre la carga mecánica y el consumo del motor, o entre la presión del sistema neumático y el esfuerzo del compresor, está en mejores condiciones de identificar y proponer mejoras.
Una pregunta para el responsable de mantenimiento
A modo de ejercicio práctico, conviene plantearse una pregunta sencilla: ¿Qué revisarías mañana en tu planta?
- ¿Tenemos fugas visibles o audibles de aire comprimido?
- ¿Hay motores funcionando sin necesidad productiva?
- ¿Conocemos cuáles equipos representan las cargas eléctricas más importantes?
- ¿Registramos consumos y condiciones de operación?
- ¿Existen fallas mecánicas recurrentes?
- ¿El personal comprende cómo interactúan electricidad, mecánica, neumática y automatización?
Estas preguntas no constituyen un diagnóstico definitivo, pero pueden servir como puntos de análisis para comenzar a observar la energía desde dentro de la planta.
Conclusión
La eficiencia energética no comienza únicamente en el recibo de electricidad. También comienza dentro de la planta, en cada motor, sistema neumático, componente mecánico, sensor y decisión operativa. Comprender cómo interactúan estos sistemas permite tomar decisiones de mantenimiento mejor fundamentadas y, con ello, identificar oportunidades que de otra forma permanecerían ocultas.
La energía es hoy una variable estratégica para la industria, y gestionarla de forma eficiente requiere tanto de medición como de conocimiento técnico. La tecnología aporta información; el personal capacitado la convierte en decisiones correctas.
Capacitación técnica para una operación más eficiente
Identificar oportunidades de eficiencia requiere comprender primero cómo funcionan los equipos. En On Site Tech Training (OSTT) desarrollamos capacitación técnica para fortalecer los conocimientos que el personal utiliza diariamente en electricidad industrial, mantenimiento industrial, neumática, mecánica y automatización. Conoce nuestros programas de capacitación y fortalece la visión técnica de tu equipo.
¿Necesitas capacitación para tu empresa?
Nuestra experiencia ayuda a empresas a desarrollar personal más seguro, productivo y preparado para enfrentar los retos de la industria.
Solicitar información